لابراتوار تراش و آمادهسازی عدسی در MOC تبدیل عدسی اولیه به عدسی آماده نصب
کیفیت نهایی یک عینک فقط به ویژگیهای عدسی اولیه وابسته نیست. اطلاعات نسخه، مشخصات فریم، موقعیت مرکز اپتیکی، ابعاد فریم، روش تثبیت و دقت عملیات تراش نیز میتوانند بر نتیجه نهایی اثر بگذارند.
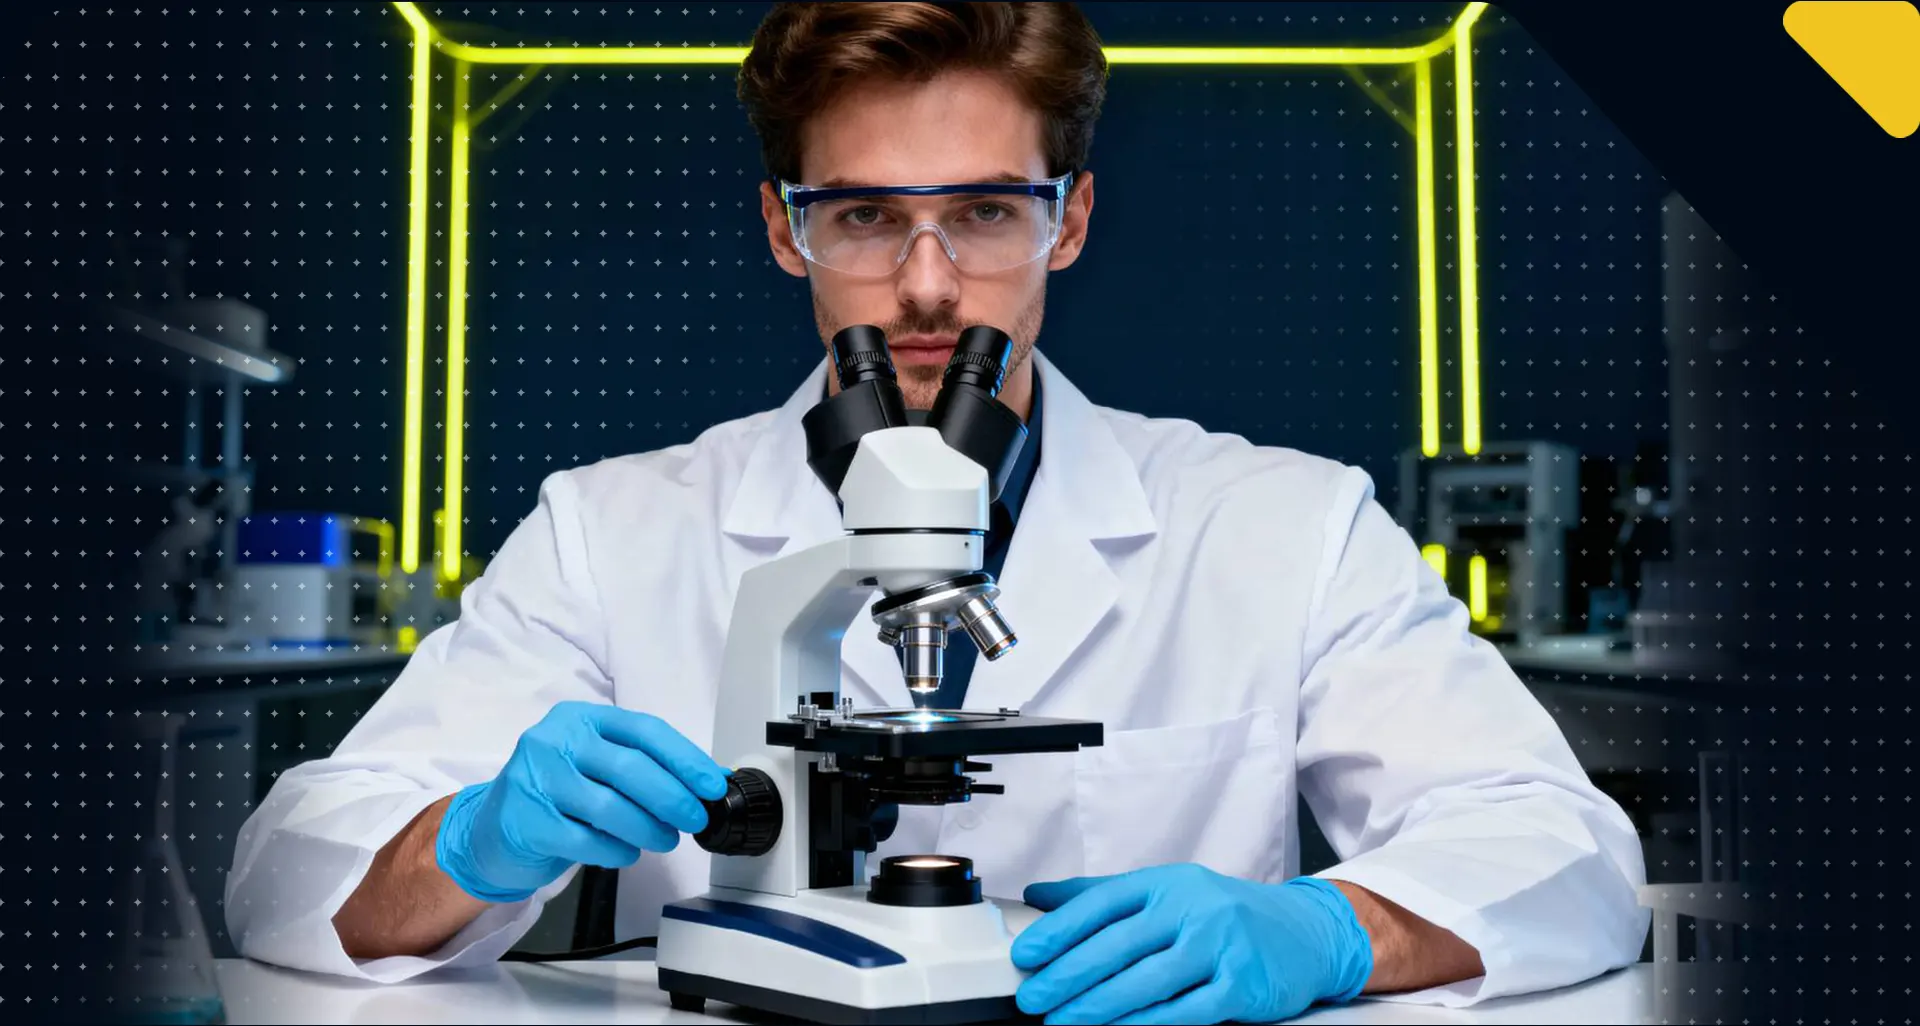
MOC دارای مجموعه لابراتوار برای تراش و آمادهسازی عدسی است. این مجموعه بخشی از زیرساخت فنی شرکت برای مدیریت فرایند آمادهسازی عدسی و پشتیبانی از سفارشهای تخصصی به شمار میرود.
مراحل اصلی فرایند
تراش عدسی مجموعهای از مراحل وابسته به یکدیگر است. بسته به نوع سفارش، فریم و تجهیزات مورد استفاده، این فرایند میتواند شامل مراحل زیر باشد:
بررسی اطلاعات سفارش
در ابتدا اطلاعات نسخه، نوع عدسی، مشخصات فریم و پارامترهای لازم برای آمادهسازی بررسی میشوند. هرگونه نقص در دادههای اولیه میتواند در مراحل بعدی باعث خطای تراش یا نصب شود.
ثبت مشخصات فریم
ابعاد و شکل فریم، موقعیت مرکز اپتیکی، فاصلههای موردنیاز و سایر پارامترهای مرتبط با نصب باید بهدرستی ثبت شوند. این اطلاعات تعیین میکنند عدسی چگونه درون فریم قرار بگیرد.
تثبیت عدسی
برای اجرای دقیق عملیات تراش، عدسی باید بهدرستی روی تجهیزات تثبیت شود. خطا در این مرحله میتواند موقعیت نهایی عدسی یا تطابق آن با دادههای سفارش را تحت تأثیر قرار دهد.
تراش مطابق شکل فریم
در این مرحله، لبه عدسی مطابق هندسه و ابعاد موردنیاز آماده میشود. دقت تراش باید بهگونهای باشد که عدسی با فریم هماهنگ شود و فشار یا جابهجایی غیرضروری در زمان نصب ایجاد نکند.
آمادهسازی برای نصب
بر اساس نوع فریم، ممکن است عملیات تکمیلی مانند ایجاد شیار یا آمادهسازی لبه انجام شود. نوع عملیات باید با ساختار فریم و مشخصات سفارش هماهنگ باشد.
کنترل پس از تراش
پس از اتمام عملیات، ابعاد، شکل و وضعیت ظاهری عدسی بررسی میشود. در صورت نصب در فریم، تطابق عدسی با فریم و وضعیت قرارگیری آن نیز باید کنترل شود.
چرا دقت تراش اهمیت دارد؟
تراش نامناسب میتواند مشکلاتی مانند موارد زیر ایجاد کند:
- عدم تطابق کامل عدسی با فریم؛
- اعمال فشار غیرضروری به عدسی یا فریم؛
- جابهجایی مرکز اپتیکی؛
- تغییر در موقعیت عدسی نسبت به چشم؛
- ایجاد تنش یا تغییر شکل موضعی؛
- کاهش دقت نتیجه نهایی نصب.
این مسائل الزاماً به معنای ضعف ماده اولیه نیستند و ممکن است به خطا در اندازهگیری، ثبت داده، تثبیت، تراش یا نصب مربوط باشند. به همین دلیل، کنترل فرایند باید از مرحله دریافت اطلاعات آغاز شود و تا بررسی نهایی ادامه پیدا کند.
ارتباط لابراتوار با کنترل کیفیت
لابراتوار تراش در MOC صرفاً یک واحد اجرایی برای شکلدادن به عدسی نیست. این مجموعه با بخشهای فنی و کنترل کیفیت ارتباط دارد و میتواند دادههای مربوط به مغایرتها، خطاهای اندازهگیری و مشکلات نصب را برای بررسیهای بعدی ثبت کند.
این اطلاعات در طول زمان میتوانند برای موارد زیر به کار روند:
- شناسایی خطاهای تکرارشونده؛
- اصلاح مراحل اجرایی؛
- بهبود دقت ثبت سفارش؛
- کاهش دوبارهکاری؛
- افزایش قابلیت ردیابی فرایند.
کنترل نتیجه نهایی
عدسی پس از تراش باید در شرایط واقعی نصب نیز بررسی شود. ممکن است عملکرد عدسی پیش از تراش مناسب باشد، اما خطا در موقعیت نصب یا تنظیم فریم بر نتیجه نهایی اثر بگذارد.
بنابراین در ارزیابی فنی باید میان این مراحل تمایز قائل شد:
- ویژگی عدسی پیش از تراش؛
- اطلاعات نسخه و پارامترهای فریم؛
- نتیجه عملیات تراش؛
- وضعیت عدسی پس از نصب؛
- تطابق نهایی با سفارش.
نقش لابراتوار در زیرساخت MOC
لابراتوار تراش، حلقه اتصال میان دادههای اپتیکی و نتیجه قابلاستفاده برای مصرفکننده نهایی است. ترکیب این مجموعه با تجهیزات اندازهگیری و فرایندهای کنترل کیفیت، به MOC اجازه میدهد آمادهسازی عدسی را با نظم فنی و قابلیت پیگیری بیشتری مدیریت کند.